
Mise en service d’une nouvelle unité en France pour la décontamination de MOSH & MOAH
De la faisabilité à la mise en route : les étapes clés du projet de skid de décontamination MOSH & MOAH
L’élimination industrielle des hydrocarbures d’huiles minérales (MOSH et MOAH) dans les corps gras exige une maîtrise rigoureuse de la séparation thermique sous vide poussé. Pour répondre aux exigences des raffineries et producteurs agroalimentaires, RECOWA, en partenariat exclusif avec VTA (Verfahrenstechnische Anlagen), déploie des unités modulaires montées sur skid combinant l’évaporateur à couche mince et la distillation moléculaire.
Retour détaillé sur les étapes d’ingénierie, de fabrication et de commissioning qui ont rythmé la mise en service réussie de cette nouvelle unité.
1. Essais pilotes et validation de faisabilité
Chaque matrice d’huile (huile d’olive lampante, huile de grignons, huiles végétales raffinées) présente un profil de viscosité et une distribution d’hydrocarbures spécifiques. Pour sécuriser l’investissement, le projet débute systématiquement en centre d’essais :
- Caractérisation en laboratoire : analyse initiale des teneurs en MOSH/MOAH et du spectre de longueurs de chaînes carbonées (> C25).
- Campagnes sur pilote industriel : détermination précise des plages de température de chauffe, du niveau de vide moléculaire et du temps de séjour requis.
- Validation analytique : confirmation de l’abaissement des MOAH sous le seuil critique des 2 ppm, co-distillation efficace des MOSH et absence avérée de néoformation de 3-MCPD ou d’esters de glycidol (GE).
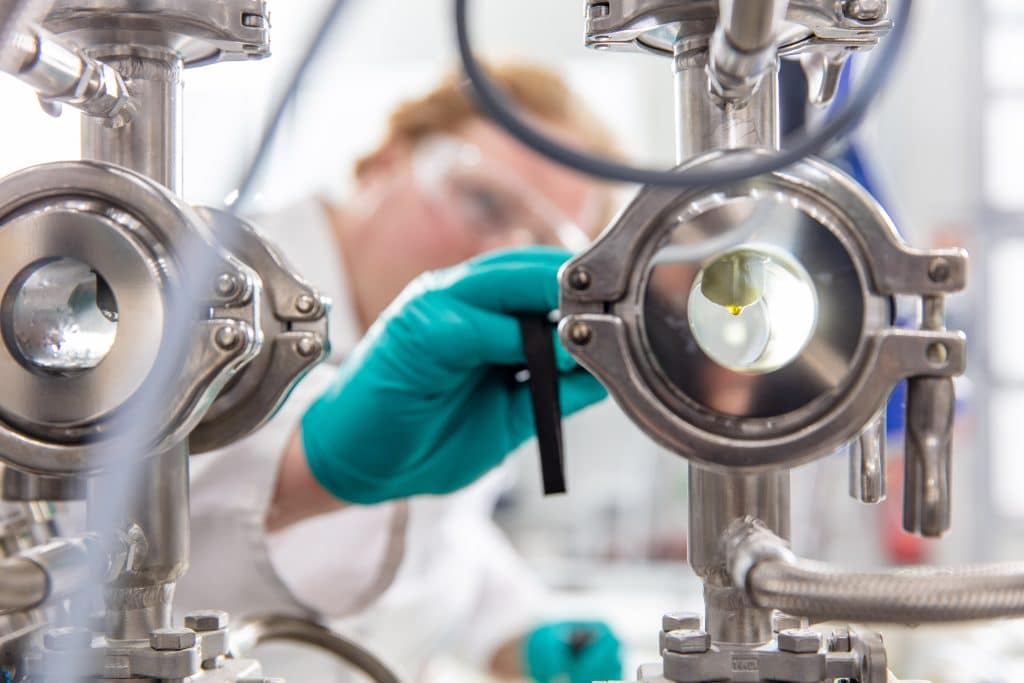
Essai laboratoire et essai pilote
2. Ingénierie de détail et dimensionnement du skid
À partir des résultats pilotes, les bureaux d’études de notre partenaire VTA conçoivent une architecture adaptée aux contraintes d’espace et d’intégration du site de production :
- Configuration biphasée : dimensionnement en série d’un évaporateur à couche mince (pré-dégazage et élimination des fractions volatiles) suivi d’un évaporateur à court trajet (séparation moléculaire sous vide extrême).
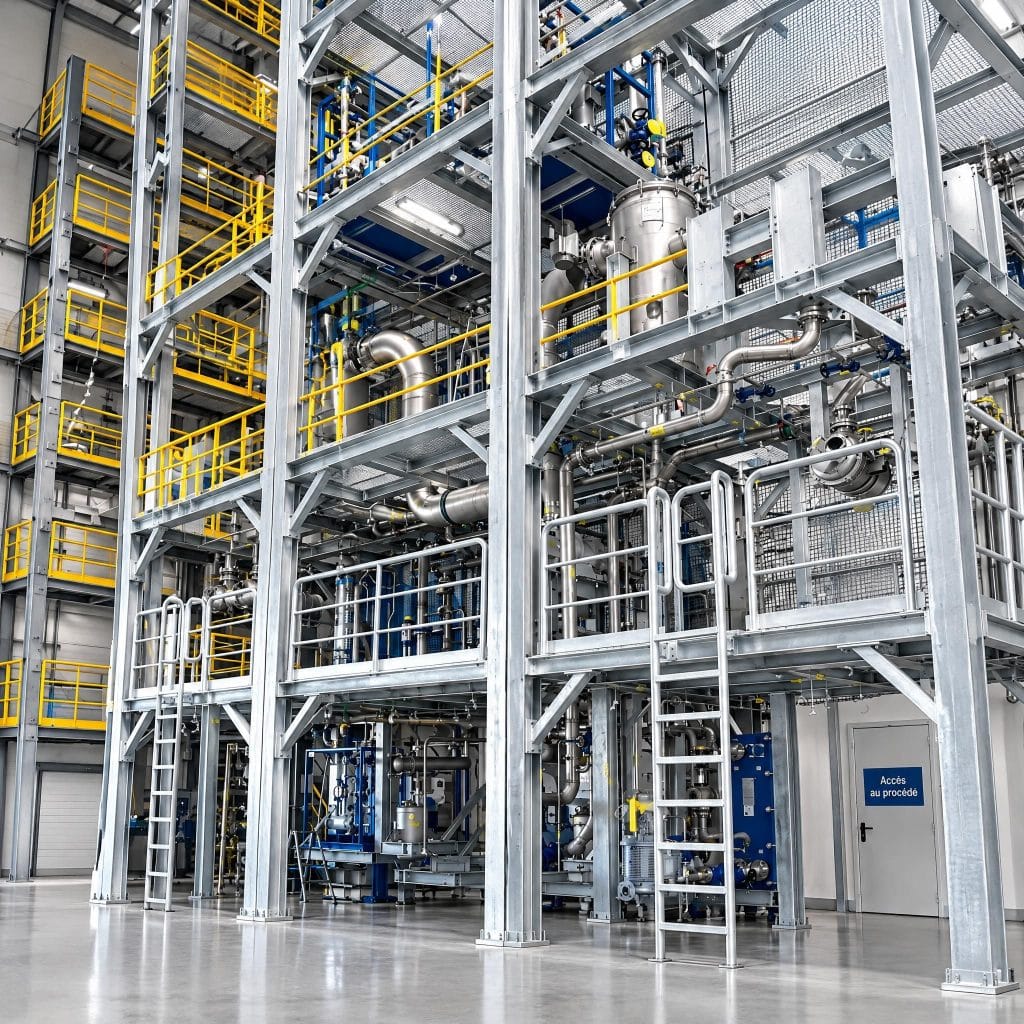
- Modélisation 3D et ergonomie : conception d’un module (châssis métallique) multi-niveaux pour optimiser l’emprise au sol tout en assurant l’accessibilité immédiate aux pompes, vannes et instruments de mesure.
- Spécification des matériaux : sélection d’aciers inoxydables à haute finition de surface, conformes aux exigences sanitaires les plus strictes.
3. Préfabrication en atelier et qualification FAT (Factory Acceptance Test)
La construction hors site constitue un facteur clé de réduction des risques et des coûts d’arrêt chez le client :
- Intégration mécanique complète : montage des corps d’évaporateurs, des condenseurs internes, des circuits de chauffe calorifugés et des lignes de vide.
- Équipement électrique et instrumentation : pré-câblage des armoires de commande, intégration des capteurs de pression résiduelle et automatisation du contrôle des débits.
- Contrôles en atelier (FAT) : épreuve hydraulique des tuyauteries, vérification de l’étanchéité globale.
4. Livraison, implantation et raccordements « Plug & Play »
Le skid pré-assemblé est acheminé directement sur le site de production pour une intégration fluide :
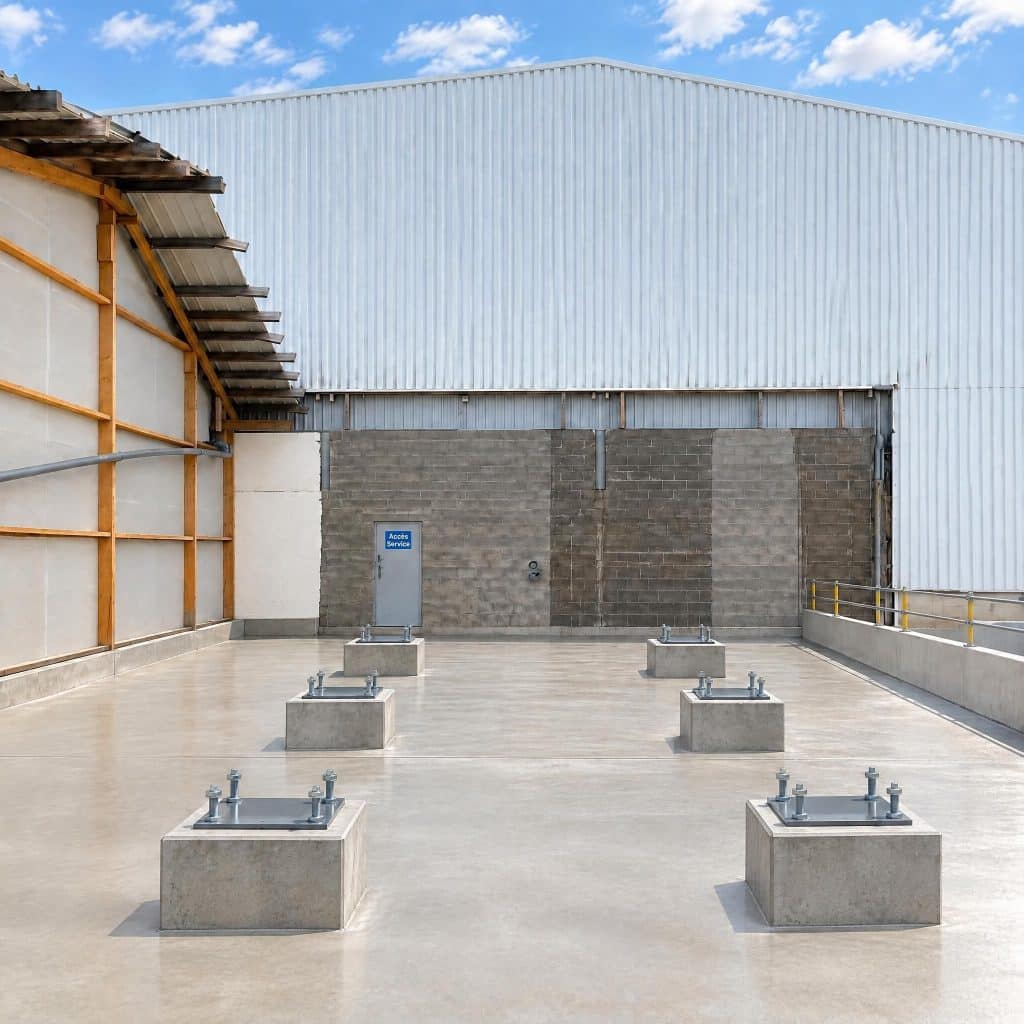
- Mise en place rapide : grutage et fixation sur dalle industrielle sans modification lourde du bâtiment.
- Raccordements aux utilités : jonction directe aux réseaux d’huile brute, de fluide thermique caloporteur, d’eau de refroidissement et de rejet des condensats.
- Limitation des arrêts : l’assemblage préalable sur skid permet de diviser par trois le temps d’intervention sur site par rapport à une installation construite sur place.
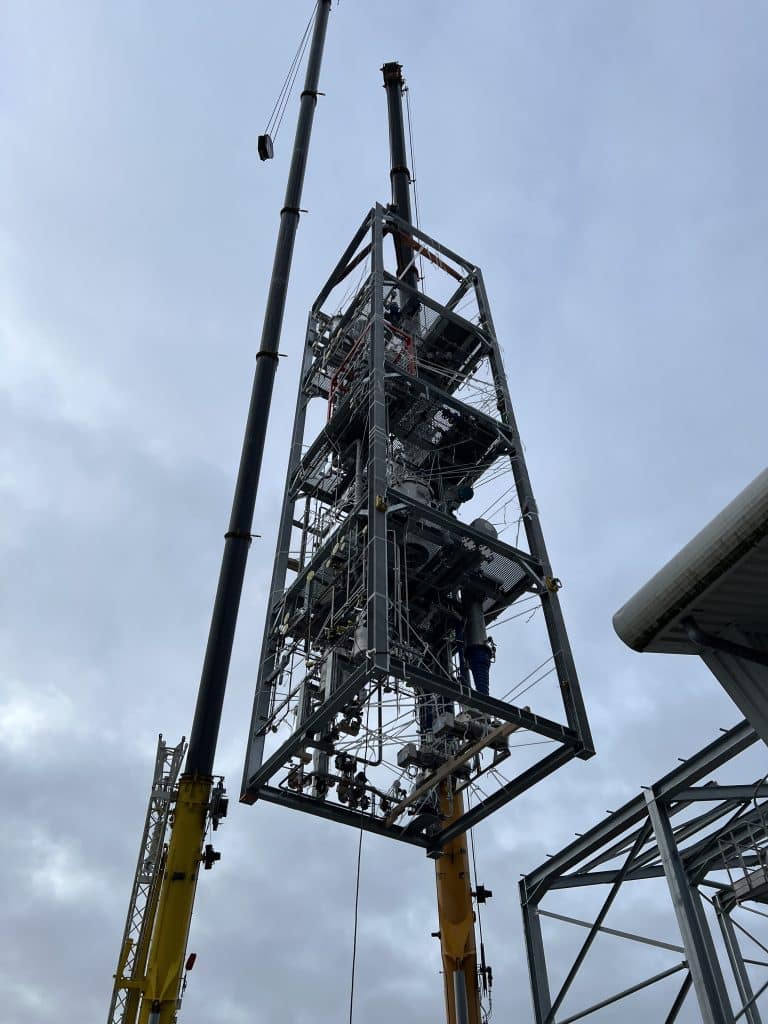
5. Commissioning, qualification SAT et montée en régime
La mise en service opérationnelle valide le procédé dans les conditions réelles d’exploitation :
- Tirage au vide poussé : stabilisation de la pression résiduelle entre 10⁻³ mbar et 1 mbar, palier obligatoire pour vaporiser les fractions lourdes sans dégrader thermiquement les triglycérides.
- Régulation thermique : montée en température progressive et étalonnage des boucles de régulation sur les parois chauffées.
- Démarrage sur produit réel : introduction de l’huile brute, équilibrage des bilans de matière (distillat / résidu purifié) et prélèvements d’échantillons pour analyse libératoire en laboratoire indépendant.
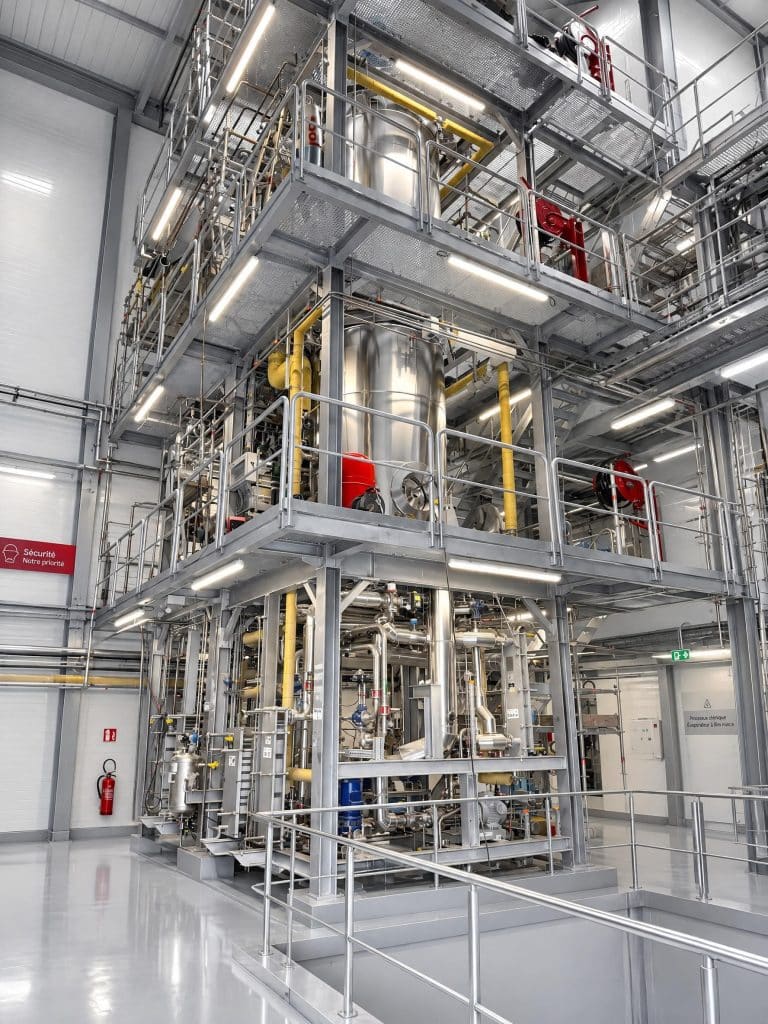
6. Bilan opérationnel et performances mesurées
L’unité tourne aujourd’hui en régime continu avec des résultats conformes aux garanties de procédé :
- Conformité réglementaire totale : teneur résiduelle en MOAH stabilisée sous 2 ppm.
- Co-distillation performante : réduction simultanée des fractions saturées (MOSH) en un passage unique.
- Préservation intégrale du produit : conservation des profils en acides gras, des vitamines/tocophérols et de la stabilité organoleptique de l’huile.
Concrétiser votre projet de purification thermique
RECOWA représente les technologies de séparation thermique VTA en France et en Suisse. De l’échantillon d’essai jusqu’au commissioning industriel de votre installation, notre équipe d’ingénieurs vous accompagne avec une expertise terrain reconnue.