
Vanne papillon pour poudres pharmaceutiques : fiabiliser le transfert haute température avec la série HG6635M
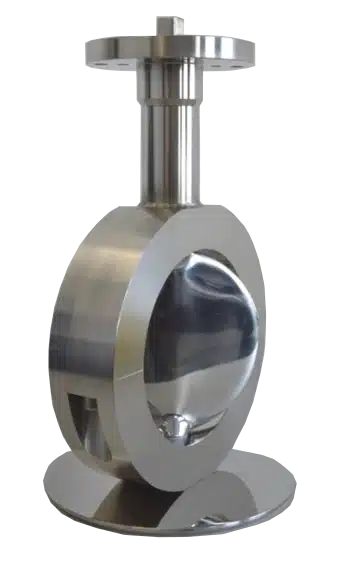
La vanne papillon haute performance série HG6635M distribuée par RECOWA résout les défaillances récurrentes de blocage mécanique et de fuite lors du transfert de solides en vrac, poudres fines et granulés dans l’industrie pharmaceutique et agroalimentaire. Conçue pour résister à des pressions de service atteignant 6 bar(g) et des températures continues jusqu’à 324 °C, cette vanne papillon pour poudres pharmaceutiques élimine le coincement de produit grâce à une géométrie à double excentration, prévient tout encrassement par un disque usiné au profil adouci et poli miroir, et garantit un confinement absolu vers l’extérieur au moyen d’un système d’étanchéité de tige à palier prolongé avec porte-joint torique intégré.
Quels sont les défis critiques du transfert de poudres et solides en vrac en milieu pharmaceutique ?
Le transfert gravitaire ou pneumatique de principes actifs pharmaceutiques (API), d’excipients et de pulvérulents alimentaires expose la robinetterie industrielle à des contraintes mécaniques et sanitaires extrêmes. Contrairement aux liquides neutres, les solides en vrac créent des phénomènes d’abrasion sévère, s’agglomèrent sous l’effet de l’humidité ou de la compression et s’infiltrent dans les moindres jeux mécaniques des composants process.
Dans les installations pharmaceutiques fonctionnant selon les Bonnes Pratiques de Fabrication (BPF / cGMP), quatre problématiques majeures provoquent des arrêts de ligne non planifiés et des risques sanitaires inacceptables :
- L’encrassement et l’accumulation de matière : Les disques de vannes standards dotés d’arêtes brutes ou de surfaces rugueuses retiennent la matière pulvérulente. Cette sédimentation génère des zones mortes propices aux contaminations croisées microbiologiques ou chimiques d’un lot à l’autre.
- Le blocage mécanique du papillon : Lors de la fermeture, les particules solides ont tendance à se loger entre la périphérie du disque et la portée du siège. Ce pincement crée une résistance mécanique brutale, provoquant des surcouples de manœuvre, le coincement de l’obturateur ou la destruction prématurée de la garniture.
- L’infiltration de fines dans le guidage d’axe et les émissions fugitives : Les micro-poudres migrent le long de la traversée de tige et pénètrent dans les paliers de guidage. Cette intrusion pulvérulente détériore les garnitures d’étanchéité, grippe l’arbre et entraîne des fuites de confinement toxiques pour les opérateurs et non conformes à la norme ISO 15848-1.
- La tenue aux cycles thermiques élevés : Dans les procédés de séchage sous vide, d’atomisation ou de stérilisation à la vapeur poussée, les températures de fonctionnement peuvent atteindre 324 °C sous 6 bar(g). À de tels niveaux thermiques, les manchettes élastomères courantes (EPDM, FPM) ou le PTFE standard fluent, se déforment plastiquement et perdent toute intégrité d’étanchéité.
Pourquoi les vannes papillon concentriques standard échouent-elles sur les poudres chaudes et abrasives ?
Une vanne papillon concentrique classique repose sur un axe de rotation traversant directement le centre du disque et du siège en élastomère. Ce principe impose un frottement permanent et continu du papillon sur toute la circonférence de la manchette durant les 90 degrés de la course d’ouverture et de fermeture. En présence de poudres solides, ce contact glissant broie les grains contre l’élastomère, provoquant des arrachements de matière, une abrasion accélérée du joint et des surcouples instantanés pouvant bloquer l’actionneur pneumatique.
De surcroît, le passage d’arbre d’une vanne concentrique standard est directement exposé au fluide sans barrière intermédiaire d’étanchéité. Les fines de poudres s’insèrent naturellement dans l’interstice entre la tige et le corps, venant polymériser ou s’agglomérer dans les bagues de friction. Dès que la température dépasse 130 °C à 180 °C, les manchettes en caoutchouc synthétique se dégradent thermiquement, entraînant des pertes d’étanchéité vers l’atmosphère et des risques de non-conformité réglementaire majeurs.
Architecture technique de la vanne série HG6635M : l'ingénierie dédiée aux poudres exigeantes
Pour surmonter ces limites techniques, la vanne papillon haute performance série HG6635M intègre une conception mécano-chimique spécifiquement adaptée aux pulvérulents agressifs et aux conditions sévères. Conçue avec un corps et un disque en acier inoxydable 1.4408 (CF8M) et un siège métallique en acier inoxydable 1.4571 nitruré, elle résiste mécaniquement à une pression différentielle de 6 bar(g) et à une température continue de 324 °C. Son architecture combine quatre innovations clés pour éliminer tout risque d’encrassement, de grippage et d’émission fugitive.
Le principe de double excentration : une cinématique d'ouverture sans frottement
La conception à double excentration (double offset) de la série HG déplace l’axe de rotation selon deux coordonnées géométriques distinctes : l’axe est reculé par rapport au plan d’étanchéité du siège et décalé par rapport au centre de la tuyauterie. Cette cinématique produit un effet de came immédiat lors de la manœuvre de la vanne :
- Dégagement instantané du siège : Dès les premiers degrés de rotation, la portée sphérique du disque se soulève et s’écarte de la surface de contact du siège métallique. Le contact n’existe qu’au point zéro de fermeture complète.
- Suppression du cisaillement des particules : Aucun frottement circonférentiel ne s’exerce pendant les 90 degrés de rotation. Les poudres en suspension ne sont ni laminées ni broyées contre la portée d’étanchéité, réduisant l’usure abrasive à un niveau négligeable.
- Réduction drastique du couple de manœuvre : L’absence de friction continue divise le couple nécessaire par rapport à une vanne concentrique à manchette, autorisant l’usage d’actionneurs pneumatiques ou électriques plus compacts et prévenant tout blocage intempestif en ligne.
Système d'étanchéité de tige spécial : palier prolongé et porte-joint torique intégré
Le cœur technologique de la variante HG6635M réside dans son système breveté d’étanchéité de la traversée de commande. Dans une vanne standard, les paliers de guidage se situent au contact direct de la cavité du corps, laissant les micro-particules migrer vers la garniture supérieure. La série HG6635M intègre une douille de guidage allongée (extended bushing) combinée à un porte-joint torique solidaire (O-ring carrier).
Cette structure mécanique offre une longueur de guidage supérieure qui reprend parfaitement les efforts radiaux appliqués sur l’axe par la pression du fluide et la manœuvre de l’actionneur. Le support porte-joint intégré assure un positionnement micrométrique stable des joints toriques de confinement, garantissant une étanchéité dynamique parfaite vers l’extérieur selon les exigences de la norme ISO 15848-1 et de la directive TA-Luft contre les émissions fugitives.
Pré-étanchéité des paliers : bouclier absolu contre l'intrusion des fines de poudre
Pour préserver durablement les paliers lisses et les joints de tige de l’action agressive des solides, la série HG6635M incorpore un dispositif de pré-étanchéité des paliers (bushing pre-sealing). Positionnée en amont direct du premier palier, cette barrière protectrice vient obturer le jeu radial entre le corps et l’arbre au plus près de la veine fluide.
Ce pré-joint bloque physiquement la pénétration des poussières ultra-fines dans la zone de rotation. Privés de particules abrasives, les coussinets ne subissent aucun phénomène de matage, d’encrassement ou de grippage par accumulation de matière sèche. L’intégrité de la garniture de presse-étoupe reste intacte sur plusieurs dizaines de milliers de cycles de manœuvre, sécurisant le confinement des poudres cytotoxiques, d’API puissants (HPAPI) ou de produits alimentaires sensibles.
Disque usiné au profil adouci et poli miroir : écoulement laminaire et zéro rétention
La géométrie du disque papillon joue un rôle déterminant dans l’écoulement des solides en vrac. Sur la vanne HG6635M, le disque en acier inoxydable 1.4408 subit un usinage spécifique avec une face d’attaque adoucie (front smoothed disc) et un profil hydrodynamique effilé.
La surface du disque fait l’objet d’un polissage miroir de précision industrielle réduisant la rugosité de surface sous un seuil Ra optimal. Cette finition miroir empêche l’adhérence électrostatique et mécanique des poudres humides ou cohésives. Lors de la vidange d’un réacteur, d’un sécheur ou d’un cyclone, le flux pulvérulent s’écoule sans turbulence ni accumulation sur les faces du papillon. Les cycles de nettoyage en place (NEP / CIP) et de stérilisation en place (SEP / SIP) sont considérablement raccourcis, avec une consommation d’effluents réduite et une absence totale de résidus piégés.
Siège métallique nitruré 1.4571 : résistance à l'abrasion et aux températures jusqu'à 324 °C
Le système d’étanchéité interne de la série HG6635M repose sur un siège métallique usiné en acier inoxydable austénitique 1.4571 (équivalent AISI 316Ti) ayant subi un traitement thermochimique de nitruration superficielle. Sa forme géométrique lui confère une remarquable élasticité de ressort qui compense les dilatations différentielles lors des montées en température.
Grâce à sa dureté superficielle accrue par nitruration, le siège résiste à l’impact érosif des cristaux et poudres abrasives sans rayure ni arrachement. Conforme à la classe d’étanchéité EN 12266-1/PG 12-B, ce siège métallique conserve ses propriétés mécaniques et élastiques stables jusqu’à 324 °C et sous 6 bar(g), là où les polymères fluorés s’écrasent et se dégradent. Protégé par une bague de serrage profilée dans le corps de vanne, le siège est isolé du flux direct, ce qui prolonge sa durée de vie et facilite son remplacement lors des révisions programmées.
Tableau comparatif : Défis du process, réponse technique HG6635M et bénéfices industriels
Le tableau ci-dessous synthétise la correspondance directe entre les exigences d’exploitation sur poudres pharmaceutiques, les solutions mécaniques développées sur la série HG6635M et les gains constatés sur les lignes de production :
| Défi du procédé industriel | Solution technique série HG6635M | Bénéfice opérationnel mesuré |
|---|---|---|
| Transfert de poudres sans encrassement | Disque usiné au profil frontal adouci avec polissage miroir de haute précision | Écoulement fluide sans stagnation, prévention des dépôts de matière, validation CIP/SIP facilitée |
| Étanchéité absolue vers l’extérieur | Palier prolongé avec porte-joint torique intégré et pré-étanchéité des paliers | Confinement total, zéro émission fugitive (ISO 15848-1 / TA-Luft), protection des opérateurs contre les API |
| Prévention des contaminations croisées | Absence de zones mortes, matériaux inertes certifiés EN 10204 3.1 et conformes FDA | Nettoyabilité intégrale, suppression des résidus entre les campagnes de fabrication, conformité cGMP |
| Risque critique de blocage du papillon | Double excentration cinématique sans frottement et siège métallique nitruré 1.4571 | Élimination des surcouples et des coincements de grains, continuité de service, sécurité des actionneurs |
| Tenue thermique et pression sévères | Siège métallique élastique nitruré jusqu’à 324 °C et corps inox 1.4408 jusqu’à 6 bar(g) | Résistance aux stérilisations vapeur répétées, pas de fluage de joint, longévité mécanique décuplée |
Résultats mesurés et retour d'expérience : sécurité, productivité et réduction du TCO
Dans une installation pharmaceutique de synthèse et de séchage de principes actifs exploitée sous 4 bar(g) et 280 °C, le remplacement de vannes papillon concentriques standard par des vannes papillon haute performance HG6635M a permis d’éliminer totalement les pannes d’exploitation. Les données industrielles consolidées par RECOWA mettent en évidence des gains spectaculaires sur la fiabilité opérationnelle et le coût global de possession (TCO) :
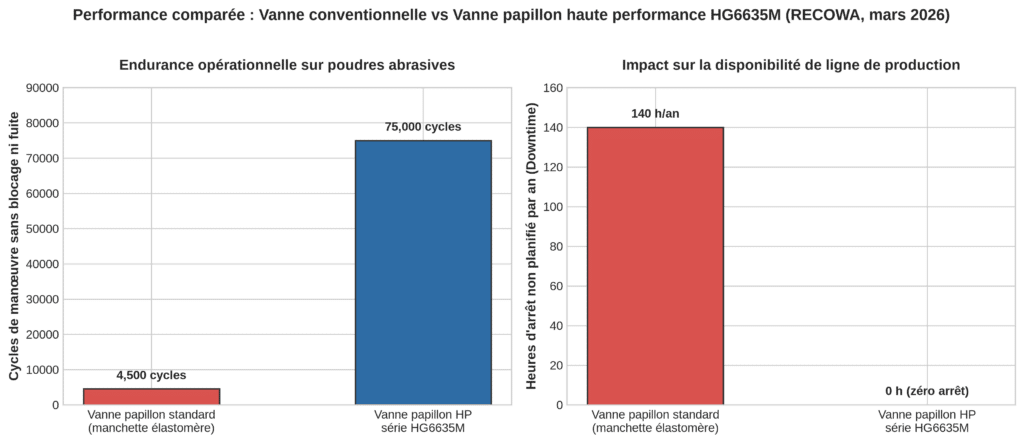
Comme l’illustre l’analyse comparative ci-dessus, les performances mesurées se traduisent par des gains concrets à trois niveaux :
- Élimination intégrale des arrêts imprévus (Downtime) : Alors qu’une vanne conventionnelle provoquait en moyenne 140 heures d’arrêt non planifié par an en raison de blocages mécaniques de tige ou de fuites de manchette, la série HG6635M a enregistré 0 heure d’arrêt imprévu sur une période d’exploitation continue de 24 mois.
- Endurance multipliée par plus de 15 : Sur les poudres abrasives chaudes, les garnitures traditionnelles devaient être remplacées tous les 4 500 cycles de manœuvre (soit une maintenance lourde tous les trimestres). La vanne HG6635M a franchi le cap des 75 000 cycles sans aucune dégradation d’étanchéité ni augmentation de couple.
- Conformité sanitaire et traçabilité documentaire : L’ensemble des composants métalliques en contact avec le fluide fait l’objet d’un certificat de contrôle matière EN 10204 type 3.1 garantissant la composition métallurgique de l’inox 1.4408 et du 1.4571. Les élastomères de confinement répondent aux exigences FDA 21 CFR 177 et au règlement européen CE 1935/2004, facilitant l’homologation des dossiers de qualification d’installation et d’exploitation (QI/QO).
- Diminution drastique des coûts d’exploitation et de nettoyage : L’espacement des cycles d’inspection préventive, l’absence de remplacement récurrent de joints et la rapidité des cycles de lavage automatisé réduisent les coûts directs de maintenance de plus de 65 % sur trois ans d’exploitation.
FOIRE AUX QUESTIONS
Foire aux questions sur les vannes papillon pour poudres pharmaceutiques
Pourquoi une vanne papillon concentrique standard est-elle proscrite sur des poudres chaudes ou abrasives ?
Une vanne papillon concentrique maintient un contact permanent entre le disque et la manchette élastomère sur l’intégralité de sa rotation. Ce frottement continu broie les particules solides contre le joint, générant une abrasion rapide, des arrachements d’élastomère susceptibles de contaminer le produit et une augmentation brutale du couple de manœuvre pouvant bloquer l’actionneur. De plus, au-delà de 130 °C à 150 °C, les manchettes élastomères perdent leur résilience mécanique et fluent, provoquant des fuites internes et externes. La double excentration de la série HG résout ce problème en décollant immédiatement le papillon du siège métallique dès l’amorce de la rotation.
En quoi le système de pré-étanchéité des paliers protège-t-il la traversée d'axe des fines ?
Dans la conception HG6635M, la pré-étanchéité des paliers (bushing pre-sealing) constitue une première barrière physique placée en amont direct des douilles de guidage, au ras de la veine fluide. Ce dispositif empêche les micro-poudres et poussières volatiles de pénétrer dans le passage d’arbre. Les paliers allongés restent exempts de particules solides, ce qui supprime tout risque de coincement mécanique de l’axe ou d’usure prématurée des joints de tige. Ce système garantit une étanchéité de tige pérenne et le respect des normes d’émissions fugitives les plus strictes selon la norme ISO 15848-1 et la directive TA-Luft.
Quelles sont les différences entre un siège PTFE et le siège métallique nitruré 1.4571 sur solides ?
Le siège en PTFE ou R-PTFE (PTFE chargé fibres de verre) offre une excellente résistance chimique jusqu’à 200 °C ou 220 °C, mais demeure vulnérable à l’extrusion et au fluage sous fortes pressions différentielles ou sous l’impact répété de particules abrasives chaudes. Le siège métallique nitruré en acier inoxydable 1.4571 de la série HG6635M combine la flexibilité d’une géométrie ressort avec une dureté superficielle très élevée conférée par le traitement de nitruration. Il autorise un fonctionnement fiable jusqu’à 324 °C sous 6 bar(g), résiste aux chocs d’érosion des poudres denses et ne subit aucune déformation plastique permanente au fil des cycles thermiques.
Quels certificats matière et conformités réglementaires accompagnent la vanne HG6635M ?
La vanne papillon HG6635M est livrée avec un dossier complet de traçabilité industrielle répondant aux exigences cGMP de l’industrie pharmaceutique. Elle dispose de certificats de conformité matière EN 10204 type 3.1 pour le corps, le disque et les composants internes, garantissant la composition métallurgique des aciers inoxydables 1.4408 et 1.4571. Les joints de confinement respectent les réglementations FDA 21 CFR 177 et CE 1935/2004 pour le contact avec des denrées alimentaires et pharmaceutiques. La vanne est également qualifiée selon la directive européenne des équipements sous pression (DESP 2014/68/UE) et certifiée conforme aux exigences de confinement TA-Luft / ISO 15848-1.
Intégrer la série HG6635M avec l'expertise RECOWA : contact et dimensionnement
La sélection et l’optimisation d’une vanne papillon haute performance pour solides en vrac exigent une analyse précise de la granulométrie des poudres, de leur abrasivité, de leur température de transition et des cinétiques de manœuvre souhaitées. Distributeur et partenaire expert en France et en Suisse pour la robinetterie industrielle GEFA et les équipements de procédés propres, RECOWA vous accompagne de l’étude préliminaire jusqu’à la mise en service sur site.
Nos ingénieurs d’application réalisent le dimensionnement complet de vos vannes papillon série HG6635M (DN 50 à DN 300 et au-delà en constructions wafer ou lug), définissent le traitement de surface adapté à vos produits et configurent les ensembles motorisés (actionneurs pneumatiques simple ou double effet, actionneurs électriques, boîtiers fin de course de sécurité et positionneurs électropneumatiques intelligents).
Accompagnement et dimensionnement avec RECOWA
RECOWA assure l’étude technique, le dimensionnement (du DN 50 au DN 300 et au-delà, en versions wafer ou lug) et l’intégration complète des vannes papillon haute performance série HG avec actionneurs pneumatiques ou électriques, boîtiers de fin de course et positionneurs intelligents.
CONTACTEZ NOS EXPERTS
Pour échanger sur votre projet de transfert de poudres ou obtenir une étude technique personnalisée :
Expertise technique • Réactivité
Téléphone
+33 3 89 62 96 28
Adresses
108 rue du Château Zu-Rhein, 68200 Mulhouse, France